 EN

Wydajność jest ustalana przez najsłabsze ogniwo obwodu mielącego
Młyn kulowy rzadko traci tonaż z powodu jednej dramatycznej awarii. Częściej wydajność jest poniżej oczekiwań, ponieważ wielkość wsadu, gęstość pulpy, ładunek kulek, przepełnienie klasyfikatora lub praktyki konserwacyjne odbiegają od punktu pracy przyjętego przy uruchomieniu. Młyn nadal obraca się z tą samą prędkością i pobiera mniej więcej taką samą moc, ale każda tona kosztuje więcej energii.
W przypadku młyna kulowego z mokrą kratką użytecznym punktem wyjścia jest zależność pomiędzy poborem mocy, obciążeniem w obiegu i wielkością produktu. Jeśli obwód przepuszcza więcej ton, ale klasyfikator zwraca duży strumień gruboziarnisty, młyn wykonuje dodatkową pracę bez poprawy wyzwolenia. Jeśli przelew jest już wystarczająco mały, zwiększenie tonażu może po prostu zwiększyć przemielenie i zużycie mediów.
Trzy pomiary szybko obrazują historię: tony świeżej paszy na godzinę, kWh na tonę świeżej paszy i procent przejścia przez docelową siatkę. Kiedy te trzy elementy współdziałają, operator może stwierdzić, czy zmiana poprawiła obwód, czy tylko przesunęła problem w dół.
| Dźwignia operacyjna | Co się zmienia | Efekt przepustowości | Efekt energetyczny | Praktyczna uwaga |
|---|---|---|---|---|
| Rozmiar paszy | Najlepszy rozmiar i rozkład rozmiarów | Grubsza pasza zwykle obniża t/h świeżej paszy | Podnosi kWh/t, jeśli młyn musi rozbić więcej grubych cząstek | Kontroluj kruszenie i przesiewanie przed młynem |
| Ładunek piłki | Wypełnianie piłek, mieszanka rozmiarów piłek, zasady dotyczące makijażu | Zarówno zbyt niska, jak i zbyt wysoka zmniejszają stabilną wydajność | Ponadwymiarowe piłki zwiększają moc i zużycie | Dopasuj rozmiar kulki do najgrubszego materiału, który ma zostać rozbity |
| Gęstość miazgi | Procent substancji stałych i lepkość zawiesiny | Zarówno zbyt rozcieńczony, jak i zbyt gęsty zmniejszają skuteczność mielenia | Lepka miazga marnuje energię podczas ubijania | Ustaw gęstość według rodzaju rudy, a nie jednej stałej liczby |
| Ustawienie klasyfikatora | Rozdrobnienie przelewu i obciążenie krążące | Zła klasyfikacja powoduje przesypywanie się grubych cząstek | Przemielenie i wysoka recyrkulacja zwiększają kWh/t | Sprawdź wydajność klasyfikatora w stosunku do obciążenia cyrkulującego |
Twardość rudy i wielkość wsadu: pierwsze czynniki generujące koszty
Twardość rudy, często wyrażana za pomocą wskaźnika wytępienia Bonda lub testu mielenia specyficznego dla zakładu, określa energię wymaganą do osiągnięcia docelowej wielkości. Twarda, ścierna ruda będzie zwykle zużywać więcej kWh/t niż miękka ruda przy tym samym stopniu rozdrobnienia produktu. Błędem jest porównywanie młynów jedynie pod względem średnicy płaszcza lub mocy silnika. Dwa młyny o tej samej mocy mogą zachowywać się zupełnie inaczej przy zmianie rudy.
Rozkład wielkości paszy ma takie samo znaczenie jak wielkość jej wierzchołka. Obwód zasilany dużą ilością grubych i drobnych cząstek może szybko się ustabilizować, podczas gdy nagły wzrost podawania grubego zwiększa moc na tonę i zmniejsza przepustowość. Wstępne przesiewanie i kontrolowane kruszenie zmniejszają tę zmienność. W zakładach o wielu złożach rudy mieszanie należy planować z uwzględnieniem punktu pracy młyna, a nie tylko planu kopalni.
W projektach miedziowo-złotych i polimetalicznych twardość może zmieniać się w krótkich odstępach czasu w zależności od domeny rudy. Młyn, który dobrze radzi sobie w jednej dziedzinie, może mieć trudności, gdy do wsadu dotrze twardsza ruda. Praktyczną odpowiedzią nie jest kierowanie się pojemnością podaną na tabliczce znamionowej, ale dostosowanie ładunku kulki, gęstości miazgi i wartości zadanych klasyfikatora, aby utrzymać określoną energię w określonym paśmie.
Skorzystaj z przewodnik po wyborze sprzętu do szlifowania przy porównywaniu rozmiarów młynów z wynikami badań rudy. Młyn z nadmierną mocą może przerabiać twardszą rudę, ale może pracować z słabą wydajnością w przypadku bardziej miękkiej rudy, jeśli ładunek kul i prędkość pozostaną niezmienione.
Prędkość młyna, stopień napełnienia i ładunek kulki
Prędkość młyna jest zwykle wyrażana jako procent prędkości krytycznej. Przy niskich prędkościach ładunek nośnika ma tendencję do przesuwania się i kaskady; przy wyższych prędkościach wzrasta siła uderzenia i ścierania. Większość młynów kulowych z mokrą siatką pracuje w zakresie, w którym występują zarówno uderzenia, jak i ścieranie, ale najlepszy punkt zależy od wielkości wsadu i docelowego produktu. Prędkość odpowiednia dla posuwu zgrubnego może nie odpowiadać obwodowi wymagającemu dokładnego wyzwolenia.
Stopień napełnienia wpływa na pobór mocy i czas retencji. Zbyt niski ładunek powoduje mniejsze działanie szlifujące i większe zużycie wykładziny; zbyt wysoki ładunek może zmniejszyć swobodną ścieżkę mediów i zwiększyć moc bez proporcjonalnego wzrostu przepustowości. Rozkład wielkości kulek powinien odpowiadać najgrubszym cząstkom, które należy rozbić. Duże kulki radzą sobie z grubym podawaniem, natomiast mniejsze kulki poprawiają drobne mielenie.
Zużyte kulki i linery stopniowo zmieniają profil naładowania. Młyn, który został zrównoważony przy oddaniu do użytku, w praktyce może zostać naładowany niedostatecznie lub nadmiernie, jeśli praktyka stosowania kuli uzupełniającej jest niespójna. Codzienne zapisy dotyczące dodania piłek i cotygodniowe kontrole poboru mocy są bardziej przydatne niż okazjonalna kontrola wzrokowa.
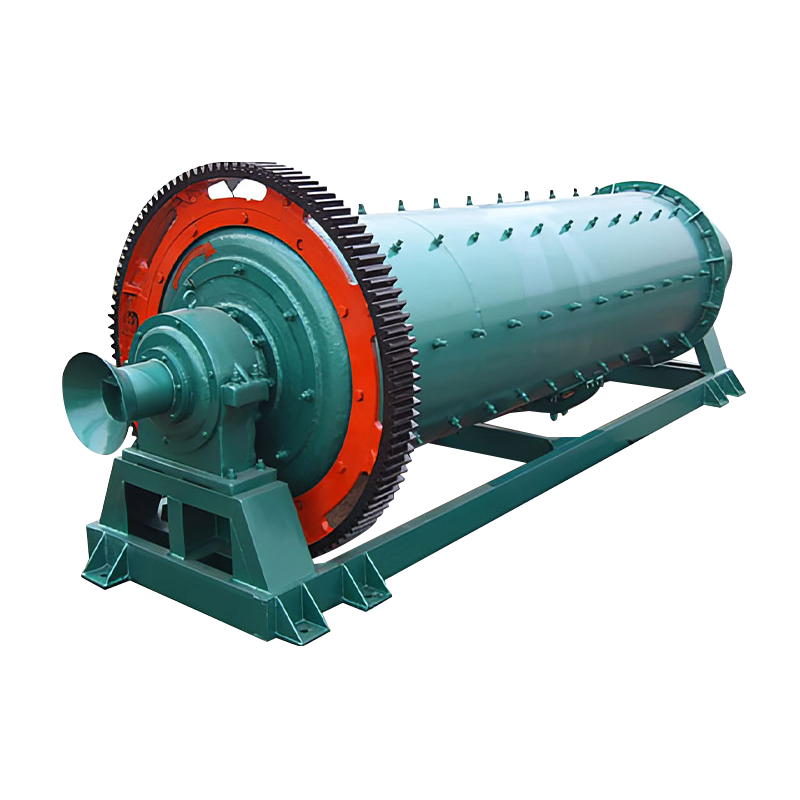 Młyn kulowy typu mokrego Niski poziom szlamu powoduje, że materiał jest szybciej usuwany, co ogranicza nadmierne mielenie, pomagając w utrzymaniu profilu wsadu i gęstości masy celulozowej w obwodach mielenia. Zobacz produkt →
Orientacyjny wpływ ładunku kulki na stabilną przepustowość
Gęstość pulpy, lepkość i wydajność klasyfikatora
Gęstość pulpy kontroluje interakcję mediów i cząstek. Zbyt rozcieńczone, a cząsteczki zbyt szybko przechodzą przez młyn; zbyt gęsta, a zawiesina staje się lepka, powlekając kulki i spowalniając klasyfikację. Celem nie jest pojedyncza liczba dla każdej rudy. Zależy to od ciężaru właściwego, zawartości gliny i ilości już obecnych drobnych cząstek. W zakładzie, który zmienia rudę bez zmiany zadanych wartości gęstości, często obserwuje się wahania wydajności, nie rozumiejąc dlaczego.
Klasyfikator spiralny lub inne urządzenie klasyfikacyjne ustala obciążenie recyrkulacyjne. Jeśli klasyfikator jest przeciążony, grube cząstki zgłaszają się do przepełnienia, a drobne cząstki wracają do młyna. Obydwa rezultaty marnują energię. Klasyfikator powinien być dobrany pod kątem krążącego ładunku, a nie tylko świeżej paszy. Rozcieńczenie przelewowe, wysokość przelewu i prędkość spirali wpływają na punkt cięcia.
W zakładach o zmiennej wielkości rudy zbiornik do mieszania gnojowicy przed młynem lub klasyfikatorem może zmniejszyć krótkotrwałe wahania gęstości. Stała gęstość podawania pomaga operatorowi utrzymać stabilny ładunek kulki i przepełnienie klasyfikatora. Dzięki temu łatwiej jest zaufać wynikom prób, ponieważ zmiany w przepustowości można powiązać z zamierzoną korektą, a nie z gwałtownymi wzrostami na początkowym etapie.
 Sprzęt do klasyfikacji spiralnej do szlifowania w obwodzie zamkniętym Klasyfikatory jedno- lub dwuspiralne zwracają gruby piasek do młyna i wspierają stabilną klasyfikację podczas mielenia w obiegu zamkniętym. Zobacz produkt →
 Zbiornik do mieszania gnojowicy typu XB Miesza gnojowicę przed flotacją, aby utrzymać cząstki zawieszone i w kontakcie z odczynnikami, pomagając ustabilizować gęstość surowca przed klasyfikacją. Zobacz produkt →
Obciążenie cyrkulacyjne i stopień rozdrobnienia produktu
Obciążenie krążące to stosunek powrotu klasyfikatora do świeżej paszy. Umiarkowane obciążenie cyrkulacyjne daje młynowi większe szanse na zmielenie grubych cząstek. Zbyt niska, a młyn może nie zatrzymać materiału wystarczająco długo; zbyt wysoka, a obwód może stać się niestabilny, a sprzęt pompujący i klasyfikujący będzie przeciążony. Właściwy zakres zależy od twardości rudy, rodzaju klasyfikatora i docelowego przemiału.
Doskonałość produktu powinna wiązać się z wyzwoleniem, a nie z przyzwyczajeniem. Jeśli w dalszym etapie flotacji lub ługowania odzyskiwany jest docelowy minerał przy grubszym zmieleniu, dodatkowe rozdrobnienie kosztuje energię i może tworzyć szlamy, które utrudniają odzysk. Właściwym celem jest najgrubsze mielenie, które spełnia wymagania stopnia odzysku i koncentratu. Cel ten należy zweryfikować w przypadku zmiany mineralogii rudy.
Skorzystaj z prostego testu: utrzymuj stałą prędkość świeżego wsadu i młyna, zmień jedno ustawienie klasyfikatora i zanotuj stopień rozdrobnienia przelewu, obciążenie cyrkulacyjne i kWh/t po ustabilizowaniu się obwodu. Jedna zmiana na test pozwala uniknąć mylenia przyczyny i skutku. Jeśli obwód nie może się ustabilizować w rozsądnym czasie, problemem mogą być zmiany w zasilaniu lub wydajność klasyfikatora, a nie sam młyn.
Zużycie energii: energia właściwa, pobór mocy i media mielące
Energia właściwa jest miarą łączącą wydajność z kosztami. Sam pobór mocy może wprowadzać w błąd: młyn pobierający dużą moc może mielić wydajnie lub może ubijać gęstą masę celulozową przy niewielkim rozdrobnieniu. Użyteczną wartością jest kWh na tonę świeżej paszy przy podanym rozdrobnieniu produktu. Liczba ta umożliwia zakładowi porównanie jednego tygodnia z drugim i uczciwe porównanie różnych strategii operacyjnych.
Zużycie mediów jest częścią kosztów energii. Ponadwymiarowe kulki zwiększają siłę uderzenia, ale także zużycie i pobór mocy. Niewymiarowe kulki mogą nie rozbić większych cząstek, zwiększając obciążenie krążące. Zrównoważona polityka uzupełniania utrzymuje ładunek piłki w docelowym rozkładzie wielkości. Najtańsza kula nie zawsze jest najtańszym wyborem, jeśli uwzględni się stopień zużycia, pękanie i moc młyna.
Profil linera również ma znaczenie. Zużyte wkładki zmieniają siłę nośną i rzut ładunku. Młyn może stracić przepustowość, zanim pobór mocy zmieni się na tyle, aby przyciągnąć uwagę. Inspekcję wykładziny należy powiązać z tendencjami w przepustowości, a nie tylko z widocznym zużyciem. Zmiana wykładziny, która przywraca pierwotny ruch ładowania, może zwrócić się szybciej niż zwiększenie dodatku kulek.
Mierz świeżą paszę, nie tylko paszę młynarską
Krążący ładunek może sprawić, że pasza dla młynów będzie wyglądać zdrowo, podczas gdy świeży tonaż spadnie. Zawsze obliczaj kWh/t w odniesieniu do świeżej paszy.
Trzymaj jedną zmienną na raz
Łączna zmiana prędkości, gęstości i ładunku piłki sprawia, że nie można stwierdzić, która zmiana pomogła, a która zaszkodziła.
Obejrzyj przepełnienie klasyfikatora
Rozdrobnienie przelewu jest produktem całego obwodu, a nie tylko młyna. Zgrubne przepełnienie może sygnalizować przeciążenie klasyfikatora.
Śledź zużycie multimediów według rozmiaru
Rozkład wielkości piłek zmienia się powoli. Okresowe kontrole rozmiaru ujawniają, czy praktyka makijażu utrzymuje docelowy profil.
Projektowanie wykładzin, konserwacja i dyscyplina operacyjna
Linery nie tylko chronią skorupę. Podnoszą ładunek i kształtują działanie mielące. Zużyta wyściółka może zmniejszyć wysokość unoszenia nośnika, zmienić punkt uderzenia i zwiększyć poślizg. Rezultatem jest niższa przepustowość lub wyższa energia właściwa, często bez oczywistego alarmu. Planowanie konserwacji powinno porównywać zużycie wykładzin z trendami w zakresie przepustowości i mocy, a nie tylko z odstępami kalendarzowymi.
Dyscyplina obwodu szlifierskiego ujawnia się w drobnych szczegółach: zapisy dodawania kulek, kontrole gęstości, inspekcje klasyfikatorów, zużycie pompy, stan ekranu i częstotliwość próbkowania. Instalacja, w której raz na zmianę pobierane są próbki z nadmiaru, może pominąć krótkotrwałe wycieczki, które wpływają na regenerację w dalszej części procesu. Instalacja sprawdzająca tylko moc młyna może przeoczyć rosnące obciążenie w obiegu, które już ogranicza przepustowość.
Reakcja operatora również ma znaczenie. Kiedy twardość rudy wzrasta, najłatwiejszą reakcją jest często dodanie kulek lub zwiększenie gęstości. Może to pomóc tymczasowo, ale może również przeciążyć klasyfikator lub zwiększyć zużycie. Pisemny plan reakcji dla rudy twardej, mokrej i drobnej utrzymuje obwód w stabilnym zakresie, zamiast reagować po zmianach w przypadku przepełnienia.
Na co zwrócić uwagę przy zakupie młyna kulowego z mokrym rusztem
Kupujący powinien określić cło, a nie tylko model sprzętu. Przydatne informacje obejmują projektową t/h świeżej paszy, gęstość nasypową rudy, zakres wskaźnika wypracowania wiązania, rozkład wielkości wsadu, docelowe rozdrobnienie produktu, oczekiwane obciążenie w obiegu, dostępną moc i metodę klasyfikacji. Młyn wybrany jedynie na podstawie średnicy płaszcza może być przewymiarowany dla jednej rudy i zbyt mały dla następnej.
Specyfikacja powinna również definiować okno operacyjne. Jaka jest minimalna stabilna przepustowość? Jaki rozmiar produktu należy przechowywać przy tej przepustowości? Jakiego poboru mocy oczekuje się w punkcie projektowym? Jaki ładunek piłki i zakres prędkości należy zastosować? Te szczegóły znacznie ułatwiają uruchomienie i późniejszą optymalizację.
| Sprawdź | Cel lub wskaźnik | Dlaczego to ma znaczenie |
|---|---|---|
| Rozmiar paszy distribution | Stabilny rozmiar górny i kontrolowane drobne | Zmiana paszy może ukryć efekt próbnej zmiany |
| Ładunek piłki and ball size mix | W wybranym zakresie roboczym | Stan naładowania wpływa na pobór mocy i działanie szlifierskie |
| Gęstość miazgi | Stały procent zawartości części stałych dla typu rudy | Zmiany gęstości zmieniają lepkość i klasyfikację |
| Przepełnienie klasyfikatora | Docelowy procent przejścia przez siatkę kontrolną | Stopień rozdrobnienia produktu łączy mielenie z dalszym odzyskiem |
| Obciążenie krążące | Stabilny i mieszczący się w zakresie możliwości sprzętu | Nadmierna recyrkulacja może spowodować przeciążenie pomp i klasyfikatorów |
| Specyficzna energia | kWh/t przy podanym rozdrobnieniu produktu | Pokazuje, czy wzrost przepustowości jest rzeczywisty czy kosztowny |
Praktyczna lista kontrolna przepustowości i zużycia energii
Przydatne badanie rozpoczyna się od stabilnej wartości wyjściowej. Uruchom obwód przy bieżących ustawieniach wystarczająco długo, aby zebrać świeżą paszę, pobór mocy, stopień rozdrobnienia przelewu, obciążenie cyrkulacyjne i gęstość. Następnie zmień jedną dźwignię sterującą i powtórz czynność. Celem nie jest znalezienie jednej idealnej liczby, ale zrozumienie, jak obwód reaguje, gdy zmienia się zapotrzebowanie na rudę lub produkt.
- Rejestruj t/h świeżej paszy i jednoczesną moc młyna.
- Oblicz kWh/t na podstawie świeżej paszy, a nie całkowitej paszy dla młyna.
- Sprawdź stopień przepełnienia klasyfikatora w każdym punkcie testowym.
- Przed zmianą prędkości sprawdź ładunek kulki i stan wykładziny.
- Utrzymaj stabilną gęstość miazgi podczas pierwszej rundy testów.
- Porównaj wyniki według domeny rudy, a nie pojedynczej średniej miesięcznej.
Doświadczenie projektowe pomaga ustalić realistyczne oczekiwania. w projekt pirytu miedziowo-złotego na przykład twardość i zawartość siarczków mogą zmienić równowagę pomiędzy wydajnością a docelowym mieleniem. Zespół operacyjny potrzebuje planu reakcji, który obejmie te zmiany bez nadmiernego wypychania klasyfikatora poza jego możliwości.
Przy projektowaniu obwodów młyn, klasyfikator, mieszanie szlamu i system zasilania powinny być traktowane jako jedna jednostka. Silny młyn ze słabym klasyfikatorem nie zapewni stabilnej wydajności. Klasyfikator o odpowiedniej wielkości i niespójnej gęstości paszy również będzie miał trudności. Najbardziej niezawodne korzyści zwykle wynikają z najpierw zmniejszenia zmienności, a następnie zaostrzenia punktu pracy.
Często zadawane pytania: Pytania dotyczące przepustowości młyna kulowego i energii
Jaka jest najczęstsza przyczyna niskiej wydajności młyna kulowego?
Częstymi przyczynami są różnice w wielkości paszy i zła klasyfikacja. Podawanie zgrubne zwiększa obciążenie szlifowania, podczas gdy przeciążony klasyfikator zwraca drobny materiał i powoduje przelewanie się grubych cząstek. Obydwa powodują, że młyn pracuje ciężej, nie dostarczając stabilnego produktu.
Czy powinienem zwiększyć ładunek kulek, aby zwiększyć przepustowość?
Tylko w zakresie zaprojektowanym przez młyn. Wyższy ładunek może zwiększyć pobór mocy i na krótki czas poprawić mielenie, ale może również zmniejszyć swobodną drogę mediów i przeciążyć klasyfikator. Sprawdź energię właściwą i stopień rozdrobnienia przelewu przed i po wymianie.
Jak gęstość miazgi wpływa na zużycie energii?
Zbyt rozcieńczony, a cząstki przechodzą zbyt szybko. Zbyt gęsta, zawiesina staje się lepka, co marnuje energię na ubijanie i spowalnia klasyfikację. Najlepsza gęstość zależy od ciężaru właściwego rudy, zawartości drobnych cząstek i wydajności klasyfikatora.
Jakie rozdrobnienie produktu powinien mieć młyn kulowy?
Celuj w najgrubsze mielenie, które nadal spełnia wymagania odzysku i jakości koncentratu. Dodatkowe rozdrobnienie kosztuje energię i może tworzyć śluzy, które zmniejszają regenerację. Wartość docelową należy zweryfikować w przypadku zmiany mineralogii rudy.
Jak często należy sprawdzać rozkład wielkości piłek?
Sprawdzaj to wystarczająco regularnie, aby wyłapać dryf podczas ćwiczeń z piłką do makijażu. W przypadku stabilnego obwodu odpowiednia może być kontrola miesięczna lub kwartalna, natomiast zmienna ruda lub duże zużycie mogą wymagać częstszych kontroli. Połącz kontrolę z trendami poboru mocy i przepustowości.


